Lini Produksi Pelet Biomassa
Sistem sepenuhnya otomatis untuk produksi berkelanjutan yang stabil.
Kompatibel dengan kayu, jerami, bambu, dan bahan baku biomassa lainnya.
Struktur hemat energi dengan hasil tinggi dan pelet yang seragam.
1. Ikhtisar Produk
1.1 Apa yang Terdiri dari Lini
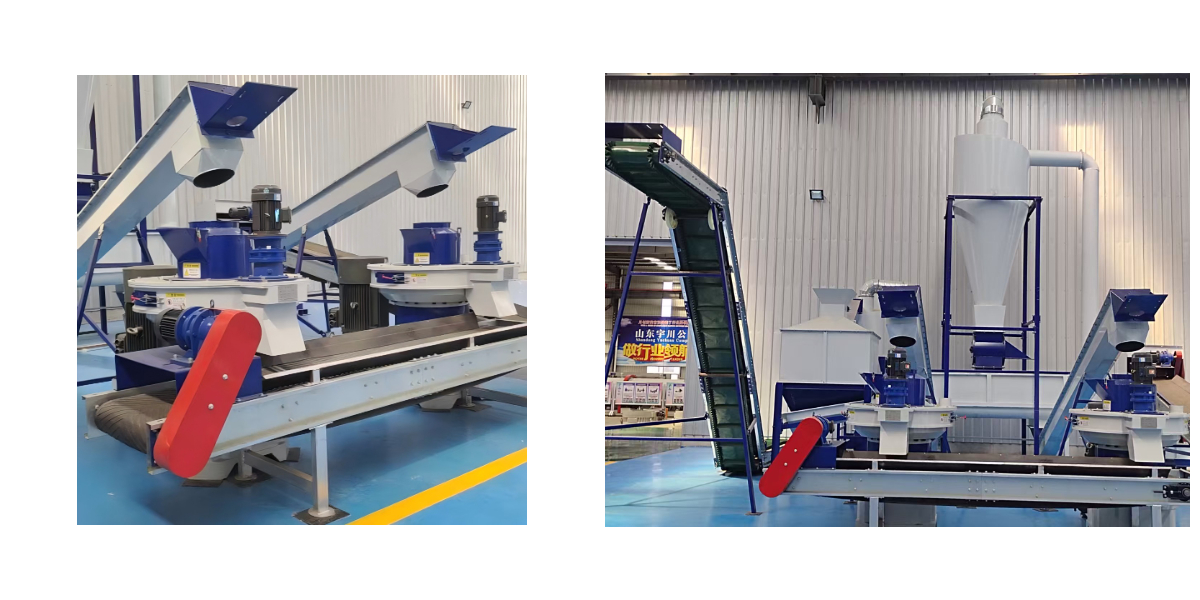
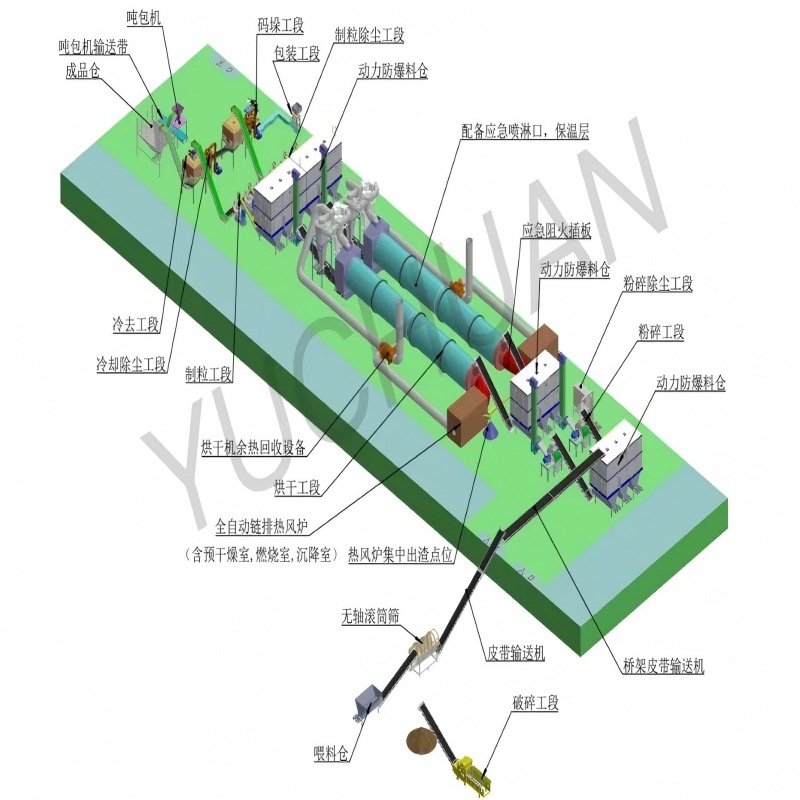
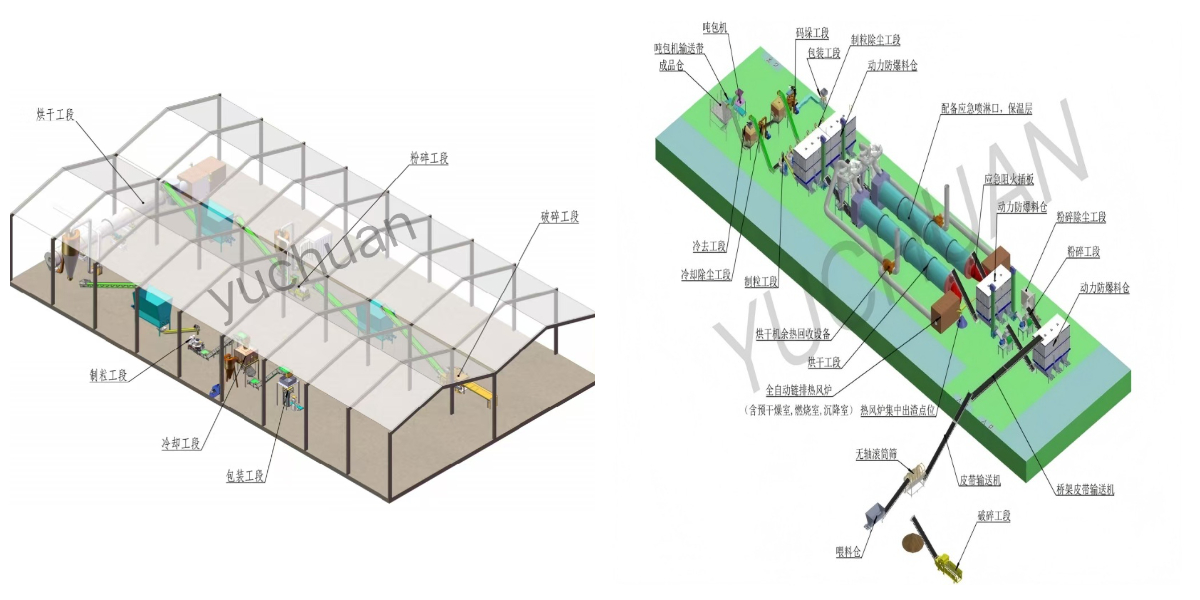
Lini produksi pelet biomassa bukanlah satu mesin tunggal, melainkan serangkaian peralatan yang disusun dalam urutan tetap, dengan setiap bagian melakukan persiapan yang dibutuhkan oleh bagian berikutnya. Lini yang dijelaskan dalam dokumen ini dipasok sebagai satu paket, mulai dari penerimaan bahan baku hingga kantong pelet yang dikemas, dan kapasitas setiap bagian disesuaikan dengan mesin pelet sehingga tidak ada bagian yang menjadi hambatan bagi bagian lainnya.
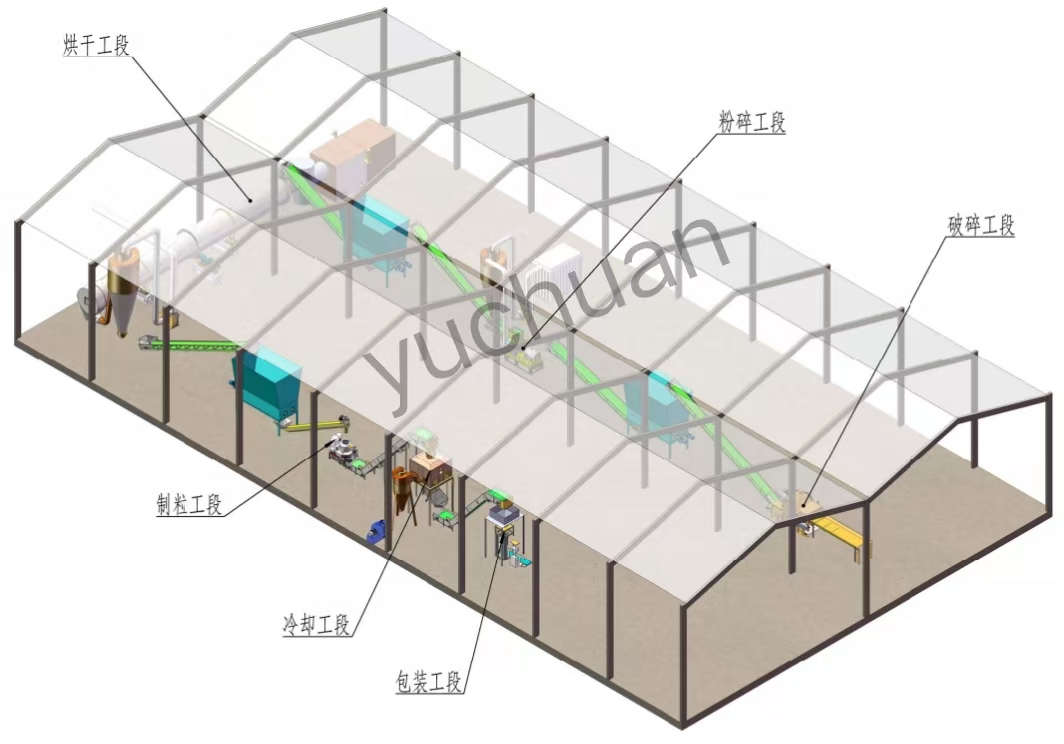
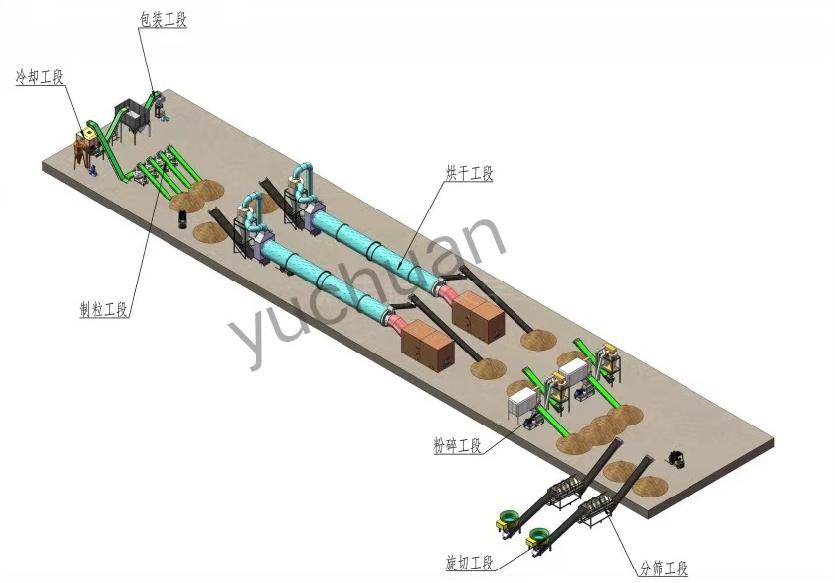
Urutan prosesnya adalah: penerimaan dan penyimpanan bahan baku, penghancuran, pengeringan, peletisasi, pendinginan, penyaringan, dan pengemasan, dengan peralatan penangkap debu dan konveyor yang melayani seluruh lini. Penghancur mereduksi bahan berukuran besar menjadi ukuran partikel yang dapat diterima mesin pelet, pengering menurunkan kadar air hingga kisaran di mana bahan dapat dipadatkan, mesin pelet membentuk pelet di bawah tekanan, pendingin menurunkan suhu pelet hingga suhu lingkungan agar pelet mengeras tanpa retak, saringan menghilangkan serbuk halus dan mengembalikannya ke proses, dan bagian pengemasan menimbang serta mengemas produk jadi.
Setiap bagian dapat dipasok dalam berbagai ukuran dan konfigurasi, dan lini dapat dibangun untuk bengkel kecil, untuk pabrik koperasi, atau untuk instalasi industri yang beroperasi tiga shift. Diameter cetakan, jumlah roller, daya penggerak, ukuran pengering, dan tata letak pengemasan dipilih berdasarkan kondisi kerja, bukan dari daftar standar, karena kapasitas nominal yang sama berarti peralatan yang sangat berbeda pada serbuk gergaji dan pada jerami basah.
Lini ini juga ditawarkan dalam konfigurasi sebagian: pelanggan yang sudah memiliki mesin penghancur dapat mengambil bagian pengeringan dan peletisasi saja; pelanggan yang sudah memiliki mesin pelet dapat mengambil bagian penghancuran, pengeringan, dan pendinginan. Dalam setiap kasus, penawaran menyatakan bagian mana yang termasuk dan bagaimana antarmuka, yaitu konveyor sabuk, saluran udara, dan sambungan listrik, ditangani.
1.2 Persyaratan Persiapan Bahan Baku
Tiga sifat bahan baku menentukan desain lini: ukuran partikel, kadar air, dan kepadatan curah. Ukuran partikel menentukan konfigurasi die dan roller, karena pelet terbentuk dengan memampatkan bahan di dalam lubang die dan partikel yang terlalu besar akan menyumbat lubang atau tertekan keluar sebagai pelet yang lemah. Kadar air menentukan pengering dan pengondisian bahan sebelum die, karena air dalam bahan berubah menjadi uap di dalam die dan meretakkan pelet saat mendingin. Kepadatan curah menentukan volume silo dan konveyor, dan itulah sebabnya bahan ringan seperti jerami memerlukan sistem penanganan yang lebih besar daripada yang disarankan oleh beratnya.
Target persiapan yang biasa adalah ukuran partikel 3 hingga 5 mm untuk bahan kayu dan 3 hingga 6 mm untuk jerami, dengan kadar air 8% hingga 12% pada saluran masuk mesin pelet. Bahan di luar rentang ini masih dapat dipeletkan, tetapi umur cetakan, keluaran, dan daya tahan pelet semuanya menurun, dan operator mengompensasinya dengan mengurangi laju umpan, yang sama dengan kehilangan kapasitas. Bagian 3.1 dan Tabel 2 memberikan angka kerja untuk bahan utama.
Jika bahan baku berupa campuran, misalnya serbuk gergaji dengan serpihan dan kulit kayu, campuran tersebut harus dihancurkan hingga ukuran seragam dan dicampur sebelum pengeringan, sehingga pengering dan mesin pelet menerima umpan yang konsisten. Pencampuran dilakukan di silo penyimpanan atau di lantai penerimaan, dan ini merupakan tindakan sederhana yang menghilangkan sebagian besar variasi yang jika tidak akan muncul sebagai kualitas pelet yang berfluktuasi.
1.3 Konfigurasi Lini
Lini ini ditawarkan dalam tiga konfigurasi tipikal. Konfigurasi kompak dibangun di sekitar satu pabrik pelet dengan penghancur, pengering kecil, dan timbangan pengemasan, dan ditujukan untuk bengkel dan peternakan yang memproduksi untuk penggunaan sendiri atau untuk pasar lokal. Konfigurasi standar menambahkan silo penyangga, pendingin dengan ayakan, sistem pengumpulan debu, dan bagian pengemasan semi-otomatis, dan ditujukan untuk produksi komersial. Konfigurasi industri menggandakan bagian penghancuran dan peletisasi, menambahkan batching otomatis dan lini pengemasan sepenuhnya otomatis, dan ditujukan untuk produksi ekspor di mana lini harus berjalan terus-menerus dan waktu henti satu mesin tidak boleh menghentikan seluruh pabrik.
Dalam ketiga konfigurasi, kontrol kelistrikan dipusatkan dalam satu kabinet dengan interlock antar bagian, sehingga penghentian di hilir menghentikan pasokan di hulu alih-alih memenuhi peralatan dengan material. Interlock, tombol darurat, dan proteksi motor merupakan bagian dari pasokan, bukan tambahan opsional, karena jalur tanpa komponen tersebut adalah jalur yang akan rusak akibat penyumbatan pertamanya.
2. Keunggulan Utama Lini Produksi Pelet
2.1 Keunggulan Lini Lengkap
Keunggulan di bawah ini ditulis dari sudut pandang operator, karena nilai sebuah lini ditentukan oleh berapa jam per tahun lini tersebut benar-benar beroperasi, dan oleh seberapa besar dari yang dikonsumsinya kembali sebagai produk yang dapat dijual.
1. Semua bagian saling disesuaikan. Mesin penghancur, pengering, mesin pelet, pendingin, dan bagian pengemasan dirancang berdasarkan kondisi kerja yang sama, sehingga lini mencapai kapasitas terpasangnya alih-alih dibatasi oleh satu bagian yang berukuran kurang.
2. Lini dipasok sebagai satu paket dengan gambar tata letak, saluran udara, peralatan pengangkutan, dan satu kabinet kontrol, yang menghilangkan masalah antarmuka yang muncul ketika peralatan dari pemasok berbeda dirakit di lokasi.
3. Interlock antar bagian mencegah material menumpuk di dalam peralatan ketika suatu bagian berhenti, yang melindungi die, pengering, dan konveyor dari kerusakan akibat penyumbatan.
4. Pengering dibakar dengan residu dari pabrik itu sendiri dalam konfigurasi biomassa, sehingga biaya bahan bakar pengeringan mendekati nol dan limbah yang tidak dapat dijual sebagai produk diubah menjadi energi yang mengeringkan produk.
5. Die dan rakitan roller dipilih sesuai dengan material, sehingga rasio kompresi cocok dengan bahan baku dan kepadatan pelet tercapai tanpa membebani motor utama secara berlebihan.
6. Pendingin dan ayakan bekerja bersama: pendingin mengeraskan pelet dan ayakan menghilangkan serbuk halus, yang dikembalikan ke cetakan alih-alih dijual sebagai debu, sehingga hasil pelet yang dapat dijual lebih tinggi.
7. Penangkapan debu disertakan pada tahap penghancuran, pengeringan, dan pendinginan, sehingga bengkel memenuhi persyaratan emisi normal dan bubuk yang terkumpul dikembalikan ke produk.
8. Lini dapat dibangun secara bertahap. Pelanggan dapat memulai dengan penghancuran dan peletisasi lalu menambahkan pengeringan, pendinginan, dan pengemasan otomatis di kemudian hari, dan tata letak menyisakan ruang serta koneksi untuk bagian-bagian berikutnya.
9. Tegangan, frekuensi, ukuran cetakan, berat kemasan, dan bahasa panel kontrol disesuaikan, sehingga lini dapat dioperasikan di negara pelanggan tanpa modifikasi di lokasi.
10. Suku cadang untuk cetakan, rol, palu, sabuk, dan bantalan disimpan dalam stok, dan lini didokumentasikan dengan manual, diagram pengkabelan, dan daftar suku cadang, sehingga pemeliharaan tidak bergantung pada kehadiran pemasok di lokasi.
2.2 Keunggulan Bagian Utama
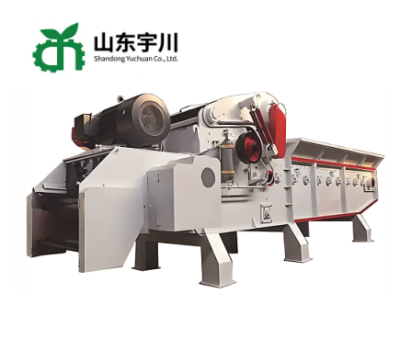
Bagian penghancuran. Penghancur tipe palu dengan ruang berbentuk tetesan air dan palu paduan yang dapat dibalik mengurangi serpihan kayu, serutan, jerami, dan cangkang menjadi ukuran yang dibutuhkan oleh cetakan, dengan pergantian layar memberikan material kasar atau halus untuk produk yang berbeda. Penghancur ditempatkan sebelum pengering agar material basah dihancurkan saat masih lunak, yang menghemat lebih sedikit energi daripada menghancurkan material kering.
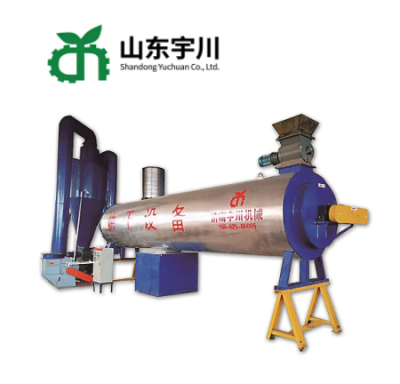
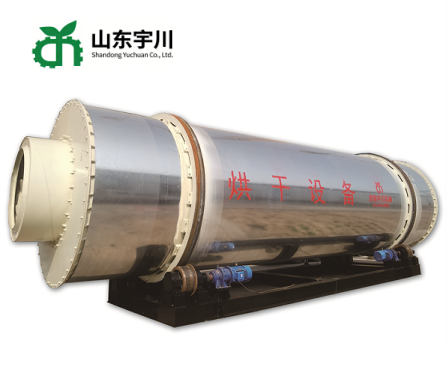
Bagian pengeringan. Pengering drum tiga lintasan atau multi-kanal membawa bahan ke kadar air 8% hingga 12%, dengan panas yang dipasok oleh pembakar yang berbahan bakar residu tanaman, gas atau minyak, atau panas buang. Pengering menjaga kadar air keluaran tetap stabil ketika bahan masuk berubah, yang memungkinkan pabrik pelet beroperasi pada laju umpan yang konstan.
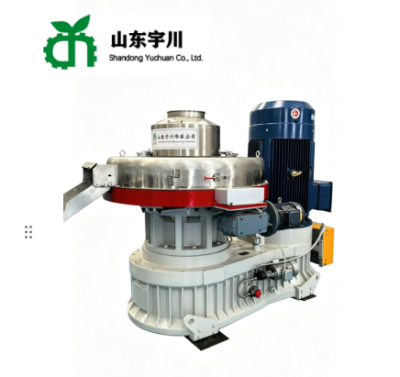
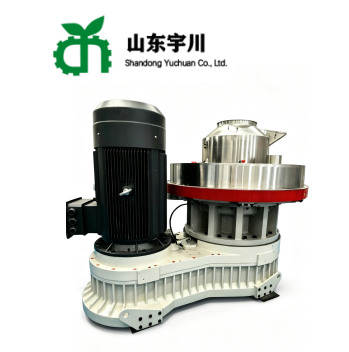
Bagian peletisasi. Pabrik pelet menggunakan die cincin dengan dua atau tiga roller, pelumasan paksa, dan kondisioner sebelum die. Rasio kompresi die dipilih sesuai bahan: rasio tinggi untuk kayu, rasio lebih rendah untuk jerami dan cangkang, sehingga pelet padat tetapi motor tidak kelebihan beban. Pemotong mengatur panjang pelet, dan die serta roller dapat diganti untuk produk yang berbeda.
Bagian pendinginan dan penyaringan. Pendingin aliran berlawanan membawa pelet dari suhu cetakan hingga mendekati suhu lingkungan, dan ayakan bergetar memisahkan serbuk halus dan mengembalikannya ke proses. Pelet yang dikemas dalam keadaan panas terus mendingin di dalam karung, mengembunkan uap air di dalam karung dan tiba di pelanggan dalam keadaan lembek dan berjamur, yang merupakan keluhan paling umum di pabrik yang mengabaikan pendingin.
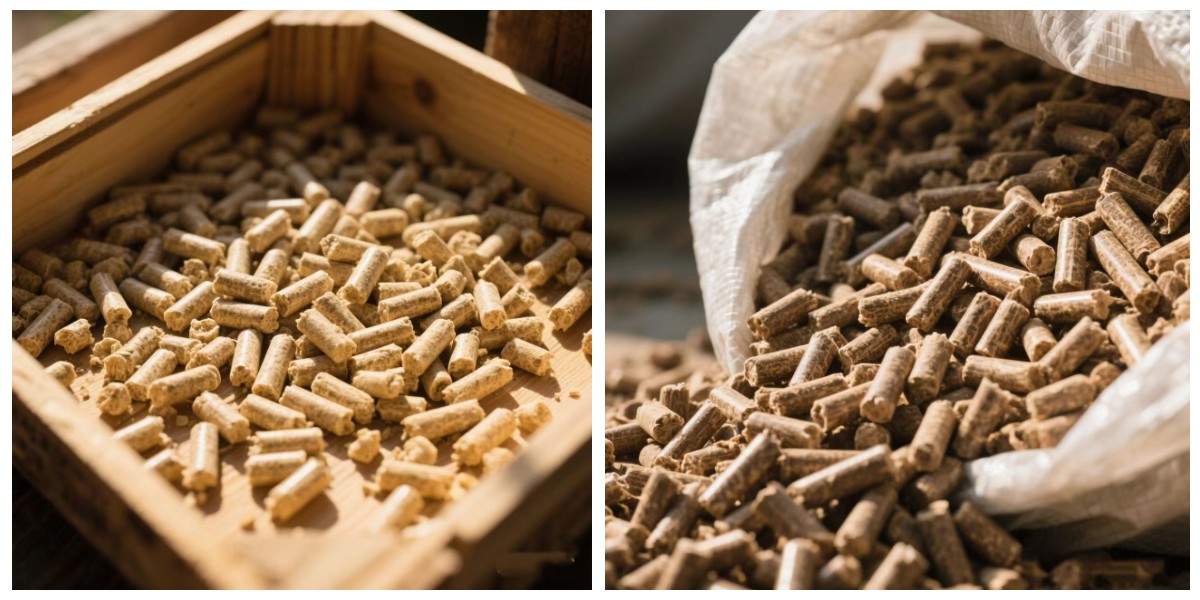
Bagian pengemasan. Unit penimbangan dan pengemasan mengisi karung 15 kg, 25 kg, atau 50 kg atau jumbo bag, dengan perangkat penyegel atau penjahit dan konveyor sabuk menuju area penyimpanan. Akurasi penimbangan dan tampilan karung menentukan bagaimana produk diterima di pasar, dan keduanya merupakan bagian dari lini, bukan tambahan belakangan.
3. Proses
3.1 Alur Proses Produksi Pelet
Alur proses lini ini bersifat tetap, dan setiap bagian ada karena sifat material yang tidak dapat ditoleransi oleh bagian berikutnya. Langkah-langkah di bawah ini menjelaskan alur sebagaimana dikomisioning di lokasi.
1. Penerimaan dan penyimpanan bahan baku. Bahan diterima di lantai beton atau di dalam hopper, diperiksa kontaminasinya seperti batu, logam, dan plastik, lalu disimpan di silo atau gudang beratap. Penyimpanan dijaga singkat untuk bahan basah, karena biomassa basah memanas dan terkompos dalam tumpukan serta kehilangan nilai kalornya.
2. Penghancuran. Hammer crusher mereduksi bahan menjadi 3 hingga 6 mm. Bukaan saringan diatur sesuai die dan produk, dan hammer dibalik ketika keausan mencapai batas, sehingga ukuran partikel tetap seragam sepanjang kampanye produksi.
3. Pengeringan. Bahan masuk ke drum dryer dan keluar dengan kadar air 8% hingga 12%. Kecepatan drum, keluaran burner, dan laju umpan disesuaikan bersama selama commissioning, dan kadar air keluaran diperiksa dengan moisture meter atau uji oven pada awal setiap shift.
4. Pengondisian sebelum die. Jika proses memerlukannya, uap atau air ditambahkan dalam conditioner untuk melunakkan material dan membawanya ke suhu di mana material tersebut paling baik dikompresi. Material kayu biasanya membutuhkan sedikit air; jerami dan cangkang lebih baik dengan pengondisian uap singkat.
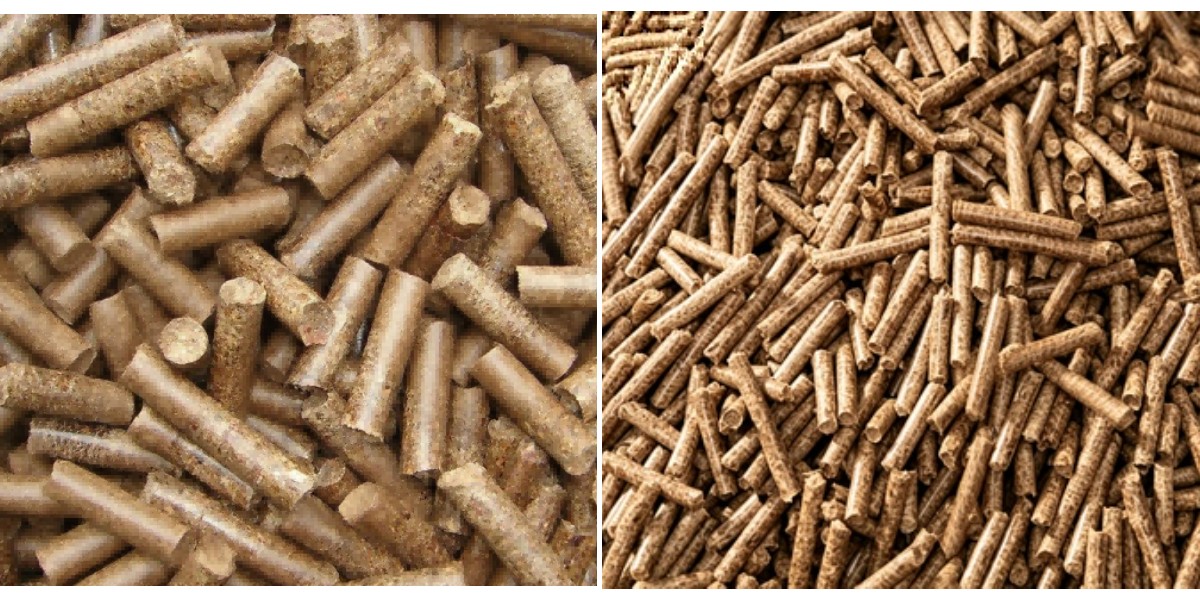
5. Peletisasi. Material ditekan melalui ring die oleh roller, dan pemotong memangkas pelet yang diekstrusi sesuai panjang yang diperlukan. Operator memantau suhu die, arus motor utama, dan tampilan pelet, lalu menyesuaikan laju umpan sesuai kebutuhan.
6. Pendinginan. Pelet panas melewati pendingin aliran berlawanan, di mana udara ambien menghilangkan panas dan sebagian kelembapan permukaan. Pelet keluar dari pendingin pada suhu yang mendekati suhu ambien dan dengan kekerasan yang memungkinkannya ditangani tanpa pecah.
7. Penyaringan dan pengembalian serbuk halus. Pelet yang telah didinginkan melewati ayakan getar. Serbuk halus dan pelet yang pecah dipisahkan, dikembalikan ke cetakan atau ke pengering, dan pelet jadi dikirim ke pengemasan.
8. Pengemasan dan penyimpanan. Pelet ditimbang ke dalam kantong atau kantong jumbo, disegel, dan ditumpuk di gudang kering. Kantong tidak ditumpuk menempel pada dinding dingin, karena kondensasi pada dinding meresap ke dalam produk.
9. Penangkapan debu dan pembersihan. Debu dari mesin penghancur, pengering, dan pendingin ditangkap oleh filter kantong dan dikembalikan ke produk; lantai dibersihkan pada akhir shift, karena debu yang menumpuk di bawah peralatan merupakan risiko kebakaran sekaligus kehilangan produk.
3.2 Proses Pembuatan Peralatan
Keandalan lini bergantung pada bagaimana mesin utama dibuat. Proses di bawah ini berlaku untuk mesin penghancur, pengering, dan mesin pelet, yaitu tiga mesin yang menanggung beban lini.
10. Pemilihan material. Rangka dan ruang dibuat dari pelat Q235B atau Q345B, die cincin pellet mill terbuat dari baja paduan dan roller dari baja paduan tempa, dan setiap nomor heat dicatat sehingga komponen yang gagal dapat dilacak.
11. Pemotongan dan pembentukan. Pelat dipotong pada mesin pemotong plasma CNC atau pemotong api, ruang crusher dibentuk pada mesin press brake, dan selubung pengering digulung pada mesin penggulung pelat sesuai diameter yang dihitung.
12. Pengelasan. Ruang dan selubung dilas dengan pengelasan busur terendam atau gas pelindung CO2 sesuai prosedur tetap; sambungan yang menanggung beban dilas dengan penetrasi penuh dan diperiksa terhadap porositas dan undercut.
13. Penghilangan tegangan. Rumah dan selubung pengering yang dilas dianil untuk melepaskan tegangan pengelasan, yang mencegah retak akibat getaran dan panas operasi terus-menerus.
14. Pemesinan. Dudukan bantalan, dudukan cetakan, permukaan flensa, dan lubang kopling dikerjakan pada peralatan CNC, dengan toleransi lubang hingga IT7 dan kekasaran permukaan hingga Ra 1,6, sehingga rotor, cetakan, dan penggerak berjalan secara konsentris.
15. Perlakuan panas. Hammer diquench dan ditemper hingga HRC 52-58; ring die diquench dan ditemper, kemudian lubangnya dibor atau dipons dan cetakan dipoles; roller dikeraskan untuk menahan abrasi material.
16. Penyeimbangan dinamis. Rotor crusher dan rotor pellet mill diseimbangkan secara dinamis pada kecepatan kerja hingga kelas G6.3 sebelum perakitan, yang merupakan dasar dari getaran rendah dan umur bantalan yang panjang.
17. Perakitan. Bantalan, poros, cetakan, roller, dan penggerak dirakit pada rangka, celah diatur sesuai gambar, dan mesin diputar dengan tangan untuk memastikan rotasi bebas sebelum daya dihubungkan.
18. Pengujian. Setiap mesin dijalankan tanpa beban untuk memeriksa getaran, suhu, dan kebisingan, dan mesin pelet diuji dengan beban menggunakan material untuk memastikan keluaran, arus, dan kualitas pelet pada pengaturan desain.
19. Perlakuan permukaan dan pengemasan. Mesin-mesin di-sandblast, diberi cat dasar dan cat akhir, pelat nama dengan model, daya, kecepatan, dan nomor seri dipasang, dan peralatan dikemas dalam bagian-bagian dengan gambar perakitan dan diagram kelistrikan disertakan.